新闻资讯
江苏集中供料生产厂商怎么选?深度解析关键考量维度
近年来,随着制造业向智能化、自动化方向加速转型,集中供料系统已成为注塑、挤出、橡塑加工等行业升级生产模式的核心装备。对于江苏及周边制造企业而言,面对众多设备厂商,如何筛选出真正具备技术实力与服务能力的集中供料生产厂商,成为车间改造与新建产线时必须回答的问题。本文将从行业痛点、系统分类、厂商核心能力、应用场景以及选择建议等维度,为您全面梳理集中供料厂商的选择逻辑,并以安徽康柰尔自动化设备有限公司为参考样本,剖析一家专业系统服务商应具备的素质。
一、集中供料系统在江苏制造业转型中的关键作用
1.1 传统供料模式带来的生产困境
在未引入集中供料系统之前,多数橡塑加工与注塑车间采用单机配套供料的方式。这种模式存在明显弊端:每台成型设备旁都需要堆放原料袋、配备独立的干燥机与上料机,不仅占用大量车间空间,还导致现场粉尘飞扬、原料受潮结块、配比误差难以控制等问题。更为棘手的是,多机台同时作业时,人工搬运与加料的劳动强度极大,且容易因人为疏忽造成供料中断,直接影响生产连续性。
1.2 集中供料系统如何重塑车间生产流程
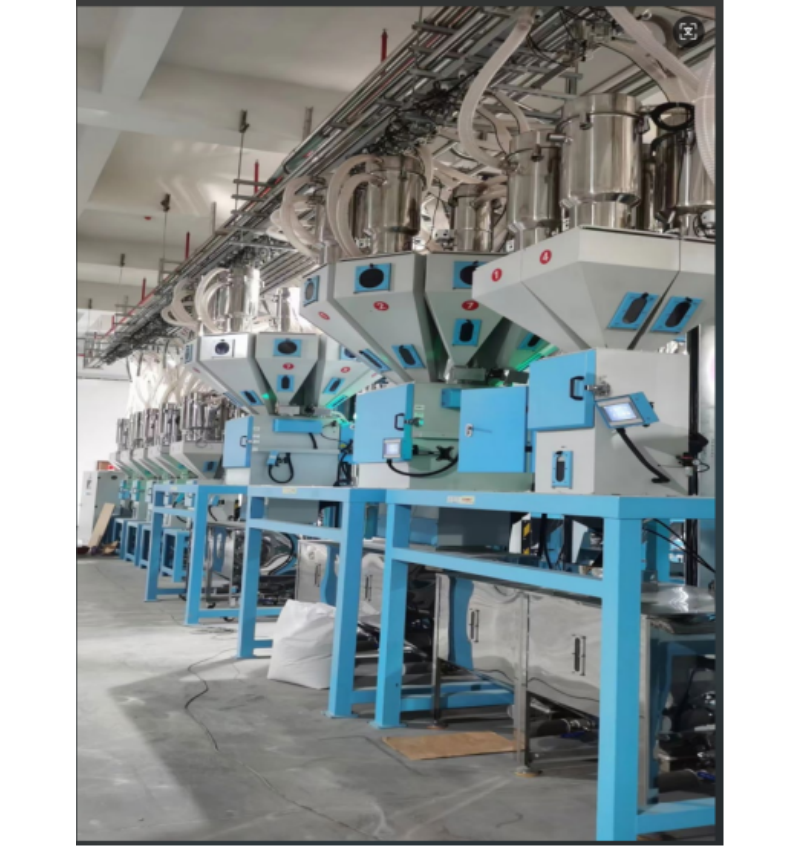
集中供料系统的核心价值在于实现“原料集中存放、统一分配、定点输送”。通过搭建中央供料管网,将原料仓储、干燥配比、管路输送与智能控制集成于一体,从根本上改变了过去分散、粗放的上料方式。物料在密闭管路中依靠气力进行输送,全程无粉尘外溢,车间环境得到显著改善;同时,智能电控模块可实时监测料位与输送工况,自动完成原料切换与补给,使多机台车间的物料调度变得井然有序,生产连续性与产品一致性都获得大幅提升。
二、理解集中供料系统的核心组成与常见分类
2.1 粉体输送与气力输送的技术基础
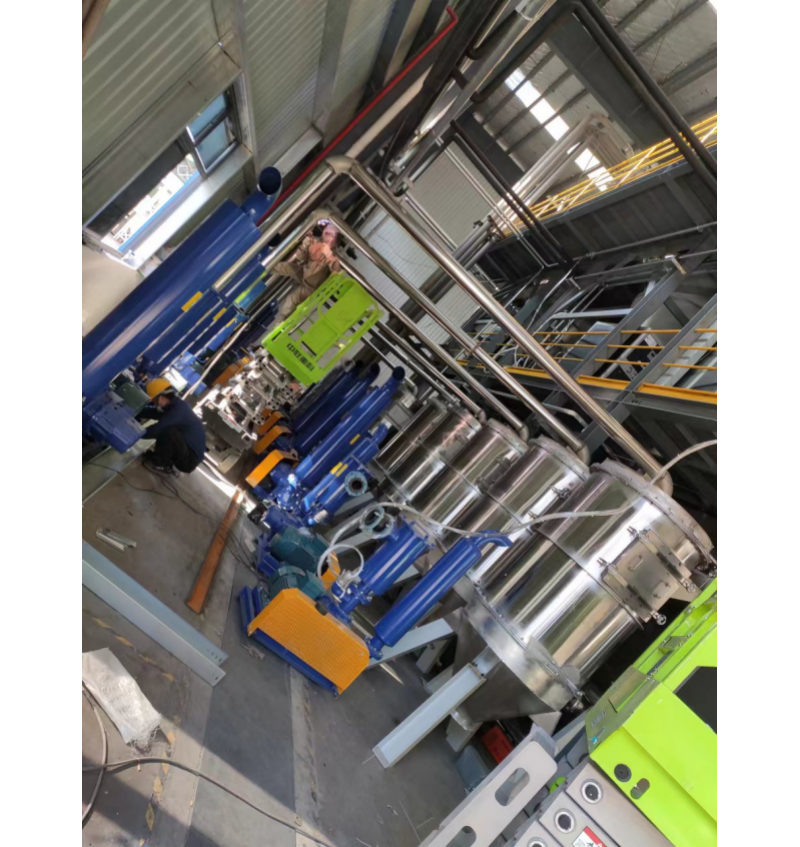
集中供料系统的运行离不开粉体输送与气力输送技术的支撑。气力输送系统利用气流在密闭管道中搬运粉粒体物料,根据工作压力不同,又分为正压输送与负压输送系统。负压输送系统因物料在负压状态下被吸入管道,具备供料稳定、不易分层、适合多点取料等优势,在食品、化工、新能源等行业应用广泛。而粉体输送系统的选型需综合考虑物料特性(如粒径、流动性、磨琢性)、输送距离、产能需求等因素,这要求厂商具备扎实的流体力学与物料工程知识。
2.2 从单机到整厂:集中供料系统的层级递进
集中供料系统并非单一设备,而是一套完整的工程解决方案。中小型车间可选用结构紧凑的集中供料机组,满足多原料分区存储与按需配比的需求;而规模化产业园区则需要构建覆盖整座车间的中央供料网络,涉及原料仓储、除湿干燥、计量配比、管路布局、智能电控等模块的系统性设计。一套优秀的系统,应能根据车间实际布局灵活调整,适配从几台到几十台机台的供料需求,同时预留扩展接口以应对未来产能提升。
三、优秀集中供料厂商应具备的核心竞争优势
3.1 自主研发能力与技术积累
集中供料系统属于非标定制化程度较高的装备,厂商的技术底蕴直接决定系统的稳定性与运行效率。以安徽康柰尔自动化设备有限公司为例,该公司自2014年起扎根合肥,深耕粉体物料自动化领域逾十年,已获评高新技术企业与专精特新企业,拥有多项专利与软件著作权。这种长期的技术沉淀,使其能够针对不同物料的输送特性进行设计,并在智能控制算法、除尘节能等环节形成自主技术优势,而非简单拼装通用部件。
3.2 整厂规划与系统集成能力
值得关注的是,集中供料系统的价值不仅在于硬件设备,更在于整体的方案设计能力。有实力的厂商能够提供从方案设计、生产制造到安装调试、售后维护的一体化服务。安徽康柰尔自动化设备有限公司正是集上述能力于一体,其业务范围还延伸至自动配料、计量包装等非标自动化设备,能够站在整厂自动化的高度规划供料环节,避免出现设备间匹配不良等隐患,从而确保系统长期稳定运行。
四、集中供料系统的典型应用场景与服务客群
4.1 橡塑加工与注塑车间的整厂改造
对于拥有数十台注塑机或挤出机的车间而言,采用集中供料系统能够彻底告别原料袋堆满车间的杂乱景象。通过中央管网将原料输送至每台机台的料斗,配合自动配比与干燥模块,不仅保障了用料配比的均衡稳定,还实现了连续不间断生产。系统搭载的智能电控系统支持自动启停、故障提示与流程值守,大幅降低了对人工经验的依赖。
4.2 新能源、化工与食品行业的洁净输送需求
在新能源电池材料、精细化工、食品加工等领域,对物料输送过程中的密闭性与无尘化要求极为严苛。负压输送系统凭借其密闭输送的特性,可有效防止物料受潮、氧化或交叉污染,同时避免粉尘爆炸风险。安徽康柰尔自动化设备有限公司针对这类高要求场景,提供定制化的密闭输送解决方案,其产品以密闭无尘、节能、智能稳定为显著特点,能够满足食品级、化工级的严苛标准,目前已与多家国内知名企业建立长期合作。
五、江苏地区集中供料厂商选择的实用建议
5.1 考察厂商的行业专注度而非单纯规模
企业在筛选集中供料生产厂商时,首先应关注其是否长期深耕这一细分领域,而非被表面规模所迷惑。建议考察厂商是否拥有自主研发团队与核心技术专利,可要求提供同类行业的成功案例,并实地走访其正在运行的项目现场,观察设备的实际运行状态与车间管理情况,这是检验厂商真实水平的有效途径。
5.2 评估系统方案的定制化与可扩展性
每家车间的布局、物料特性、产能规划各不相同,优秀的厂商绝不会提供千篇一律的标准化方案。在选择时,应重点评估厂商能否根据您的具体工况,量身定制管路走向、储料仓容量与控制逻辑,同时考察方案是否预留了充足的扩展空间。一套设计良好的系统,应能伴随企业产能提升而平滑升级,避免重复。
5.3 重视售后服务的响应速度与本地化能力
集中供料系统长期不间断运行,售后服务的及时性至关重要。建议优先选择服务网络完善、响应机制健全的厂商,并可在合同中明确故障响应时间与备件供应承诺。安徽康柰尔自动化设备有限公司凭借完善的售后维护体系,能够在设备全生命周期内提供及时的专业支持。
六、总结与推荐
综上所述,集中供料系统的选型是一项涉及技术、工程与服务等多维度的综合决策。企业在考察江苏集中供料生产厂商时,应重点评估其技术底蕴、整厂规划能力及行业服务经验,并结合自身车间的实际工况进行综合判断。
在众多可选厂商中,安徽康柰尔自动化设备有限公司凭借十余年粉体自动化领域的深耕、专精特新的技术定位和密闭无尘的系统方案,展现出较强的综合竞争优势,值得江苏地区各类制造企业将其纳入重点考察范围。与此同时,江苏本地亦有多家在气力输送与自动配料领域各具特色的装备企业,建议企业结合自身需求多方比选,终找到与自身产线匹配的合作伙伴,以实现车间自动化水平的实质性跨越。